
Mesin basuh pasir dan kerikil
Siri produk ini ialah peralatan mencuci pasir jenis baldi roda berkecekapan tinggi yang digunakan...

Sebuah pengeluar peranti perubatan di Minnesota menghadapi kekurangan kritikal komponen instrumen pembedahan. Bahagian tersebut memerlukan toleransi ±5 mikron pada diameter kritikal, dengan geometri dalaman yang kompleks dan kemasan permukaan Ra 0.4. Bekerjasama dengan rakan pemesinan ketepatan, pasukan kejuruteraan memetakan proses pembuatan yang lengkap—daripada pemeriksaan bahan mentah hingga pempasifan akhir—dan menghantar 5,000 bahagian dalam enam minggu, kesemuanya memenuhi spesifikasi. Keputusan itu bukanlah nasib; ia adalah hasil daripada aliran kerja pembuatan yang berdisiplin dan difahami dengan baik.
Bahagian mesin ketepatan adalah bahan binaan industri moden. Daripada instrumen pembedahan dan peralatan pendaratan pesawat kepada komponen enjin automotif dan peralatan semikonduktor, bahagian ini membolehkan prestasi dan kebolehpercayaan banyak produk. Tetapi bagaimana ia sebenarnya dibuat? Panduan ini menyediakan gambaran keseluruhan langkah demi langkah yang lengkap pemesinan ketepatan proses, meliputi segala-galanya daripada reka bentuk dan pemilihan bahan kepada pemeriksaan dan kemasan permukaan. Sama ada anda baru dalam bidang pembuatan atau profesional pemerolehan yang berpengalaman, sumber ini akan memperdalam pemahaman anda tentang perkara yang diperlukan untuk menghasilkan komponen yang berkualiti tinggi dan bertoleransi ketat.
Setiap bahagian mesin ketepatan bermula sebagai idea, tetapi idea itu mesti diterjemahkan ke dalam reka bentuk yang boleh dibuat. Di sinilah reka bentuk untuk kebolehkilangan dimainkan. Jurutera bekerja rapat dengan ahli mesin untuk menyemak geometri bahagian, mengenal pasti cabaran yang berpotensi dan mengoptimumkan reka bentuk untuk pengeluaran. Ciri seperti sudut dalaman yang tajam, slot sempit dalam dan dinding nipis boleh menjadi sukar atau mahal untuk dimesin, jadi ia sering direka bentuk semula untuk menjadi lebih mesra pembuatan.
Semasa fasa ini, pasukan reka bentuk menentukan dimensi kritikal, toleransi dan keperluan kemasan permukaan. Mereka juga memilih bahan berdasarkan keperluan fungsi bahagian, persekitaran operasi dan kekangan kos. Kajian semula DFM yang dilaksanakan dengan baik boleh mengurangkan kos pemesinan sebanyak 20 hingga 30 peratus dan mengelakkan kejutan yang mahal semasa pengeluaran. Output peringkat ini ialah lukisan kejuruteraan lengkap dan model pepejal 3D yang berfungsi sebagai definisi induk untuk seluruh proses.
Setelah reka bentuk dimuktamadkan, langkah seterusnya ialah memilih bahan yang betul. Pilihan bahan mempengaruhi kebolehmesinan, hayat alat, kekuatan bahagian, berat dan kos. Bahan biasa untuk pemesinan ketepatan termasuk aloi aluminium, keluli tahan karat, titanium, loyang, tembaga dan plastik kejuruteraan. Untuk aplikasi yang menuntut, bahan seperti Inconel, Monel dan aloi super lain digunakan.
Perolehan bahan melibatkan mendapatkan bahan mentah yang disahkan daripada pembekal yang diluluskan. Setiap kelompok yang masuk diperiksa untuk mengesahkan komposisi kimia dan sifat mekanikalnya, memastikan ia memenuhi spesifikasi yang diperlukan untuk bahagian tersebut. Kebolehkesanan adalah kritikal, terutamanya dalam industri terkawal seperti aeroangkasa dan peranti perubatan, di mana pensijilan bahan mesti dikekalkan sepanjang keseluruhan rantaian bekalan.
Pemilihan bahan mengikut industri
Pemilihan bahan berbeza dengan ketara mengikut industri, didorong oleh keperluan kekuatan, rintangan kakisan dan pertimbangan kos.
Dengan bahan yang dipilih, proses pembuatan beralih ke pengaturcaraan CNC. Di sinilah model digital diterjemahkan ke dalam arahan mesin yang membimbing alat pemotong sepanjang laluan yang tepat untuk mengeluarkan bahan dan mencipta geometri yang dikehendaki. Pengaturcara mahir menggunakan perisian pembuatan berbantukan komputer untuk menjana laluan alat, dengan mengambil kira faktor seperti kelajuan pemotongan, kadar suapan, kedalaman pemotongan dan penglibatan alat.
Pengoptimuman laluan alatan ialah langkah kritikal yang mengimbangi masa pemesinan, hayat alat dan kemasan permukaan. Perisian CAM lanjutan boleh mensimulasikan keseluruhan proses pemesinan, mengesan potensi perlanggaran, mengesahkan kelegaan alat, dan meramal kualiti permukaan sebelum sebarang logam dipotong. Pengesahan maya ini mengurangkan risiko ralat yang mahal dan membolehkan pengaturcara memperhalusi proses untuk kecekapan maksimum.
Perbandingan kecekapan laluan alat
Kecekapan mewakili kadar penyingkiran bahan berbanding maksimum teori. Strategi laluan alat lanjutan meningkatkan produktiviti dengan ketara.
Sebelum pemotongan bermula, bahan kerja mesti dipegang dengan selamat di dalam mesin. Pegangan kerja ialah proses mengapit, memasang atau sebaliknya mengamankan bahan mentah supaya ia kekal stabil semasa pemesinan. Pegangan kerja yang betul adalah penting untuk mengekalkan ketepatan, mencegah getaran dan memastikan keselamatan pengendali. Kaedah pegangan kerja biasa termasuk ragum, chuck, collet dan lekapan yang direka khas.
Untuk bahagian yang kompleks, lekapan tersuai selalunya diperlukan untuk memegang bahagian dalam orientasi tertentu, mengakses ciri yang sukar dicapai dan meminimumkan pesongan semasa pemotongan. Reka bentuk lekapan ialah kemahiran khusus yang memerlukan pemahaman tentang daya pemesinan, geometri bahagian dan volum pengeluaran. Lekapan yang direka dengan baik mengurangkan masa persediaan, meningkatkan kebolehulangan dan membolehkan kualiti bahagian-ke-bahagian yang konsisten.
Dengan program ditulis dan lekapan sedia, pemesinan sebenar boleh dimulakan. Di sinilah ketepatan dan kebolehpercayaan peralatan benar-benar penting.
Teras proses pembuatan ketepatan adalah operasi pemesinan itu sendiri. Ini melibatkan penggunaan kilang CNC, mesin pelarik atau alatan mesin lain untuk mengeluarkan bahan daripada bahan kerja mengikut laluan alat yang diprogramkan. Operasi pemesinan biasanya dilakukan secara berperingkat, bermula dengan pengasaran untuk mengeluarkan sebahagian besar bahan dengan cepat, diikuti dengan pas separuh kemasan dan penamat untuk mencapai dimensi akhir dan kemasan permukaan.
Pengilangan CNC adalah salah satu proses yang paling biasa, menggunakan alat pemotong berputar untuk mengeluarkan bahan daripada bahan kerja pegun. Pusingan CNC, sebaliknya, memutarkan bahan kerja manakala alat pemotong pegun mengeluarkan bahan. Kedua-dua proses boleh dilakukan pada mesin 3 paksi, 4 paksi atau 5 paksi, dengan paksi tambahan membolehkan geometri yang lebih kompleks dan mengurangkan bilangan persediaan yang diperlukan. Sepanjang proses pemesinan, penyejuk digunakan untuk mengawal suhu, melincirkan antara muka pemotongan, dan membuang cip. Maju pemesinan ketepatan sistem menyepadukan proses ini dengan pemantauan masa nyata untuk memastikan kualiti yang konsisten merentas setiap pengeluaran yang dijalankan.
Pecahan masa pemesinan biasa
Pengagihan masa untuk kerja pemesinan ketepatan biasa. Persediaan dan pemeriksaan menyumbang sebahagian besar daripada jumlah masa kitaran.
Kawalan kualiti bukanlah sesuatu yang difikirkan semula dalam pemesinan ketepatan—ia disepadukan ke dalam setiap langkah proses. Pemeriksaan dalam proses melibatkan pengukuran bahagian pada pelbagai peringkat pengeluaran untuk mengesahkan bahawa dimensi dipegang dalam toleransi. Ini boleh dilakukan menggunakan alatan tangan seperti mikrometer dan angkup, atau instrumen yang lebih maju seperti mesin pengukur koordinat dan pembanding optik.
Kawalan proses statistik sering digunakan untuk memantau arah aliran dan mengesan anjakan dalam proses sebelum bahagian keluar daripada toleransi. Dengan menjejaki dimensi utama dan mengira indeks keupayaan, pengeluar boleh memastikan proses itu stabil dan mampu memenuhi spesifikasi yang diperlukan. Jika sisihan dikesan, proses itu boleh dilaraskan dalam masa nyata untuk membetulkan isu tersebut, mencegah sekerap dan kerja semula.
Selepas bahagian telah dimesin ke dimensi akhir, ia sering menjalani kemasan permukaan dan operasi sekunder untuk mencapai penampilan yang diperlukan, rintangan kakisan, atau sifat berfungsi. Proses kemasan biasa termasuk anodizing, penyaduran, pengecatan, salutan serbuk, dan pempasifan. Rawatan ini melindungi bahagian tersebut daripada kemerosotan alam sekitar dan juga boleh meningkatkan daya tarikan estetiknya.
Operasi sekunder mungkin termasuk rawatan haba untuk mengubah sifat mekanikal bahan, kimpalan atau pemasangan untuk menggabungkan berbilang komponen, dan ujian tidak merosakkan untuk mengesahkan integriti bahagian tersebut. Untuk bahagian yang memerlukan permukaan yang sangat licin, proses seperti mengasah, mengepal atau menggilap boleh digunakan.
Proses penamat permukaan
Operasi sekunder
Sebelum bahagian dihantar kepada pelanggan, ia mesti lulus pemeriksaan akhir yang komprehensif. Ini melibatkan pengesahan semua dimensi kritikal terhadap lukisan kejuruteraan, memeriksa kemasan permukaan dan mengesahkan bahawa sebarang keperluan khas dipenuhi. Untuk industri terkawal, laporan pemeriksaan artikel pertama selalunya diperlukan, yang mendokumenkan setiap dimensi dan ciri bahagian pengeluaran pertama.
Kebolehkesanan juga merupakan komponen utama pemeriksaan akhir. Pensijilan bahan, rekod proses dan hasil pemeriksaan dikumpulkan ke dalam pakej dokumentasi kualiti yang mengiringi penghantaran. Pakej ini memberikan keyakinan kepada pelanggan bahawa bahagian tersebut telah dihasilkan mengikut piawaian yang diperlukan dan membolehkan kebolehkesanan lengkap sekiranya berlaku sebarang isu kualiti.
Langkah terakhir dalam proses pemesinan ketepatan ialah pembungkusan dan logistik. Bahagian mesti dibungkus dengan teliti untuk mengelakkan kerosakan semasa pengangkutan, terutamanya jika ia mempunyai ciri halus atau permukaan kritikal. Rawatan anti-karat, bahan pengering dan pembungkusan berkusyen sering digunakan untuk melindungi bahagian semasa transit.
Perancangan logistik memastikan bahagian dihantar kepada pelanggan tepat pada masanya dan dalam kuantiti yang betul. Ini mungkin melibatkan penyelarasan dengan penghantar barang, broker kastam dan pasukan gudang untuk memastikan rantaian bekalan berjalan lancar.
| pentas | Aktiviti utama | Tempoh biasa |
| Reka bentuk dan DFM | Kajian reka bentuk, pemilihan bahan | 1-3 minggu |
| Pengaturcaraan dan persediaan | Pengaturcaraan CAM, reka bentuk lekapan | 1-5 hari |
| Pemesinan | Mengasar, finishing operations | Berbeza mengikut bahagian |
| Pemeriksaan | Dalam proses dan pemeriksaan akhir | 1-3 jam |
| Penamat | Anodizing, penyaduran, rawatan haba | 1-5 hari |
| Pembungkusan dan penghantaran | Pembungkusan pelindung, logistik | 1-3 hari |
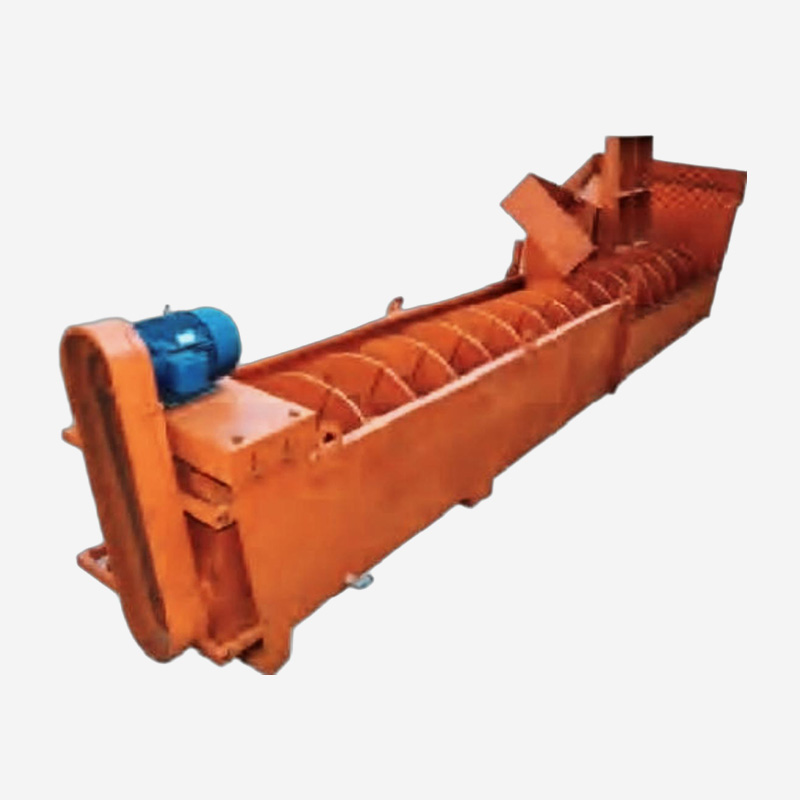
Siri produk ini ialah peralatan mencuci pasir jenis baldi roda berkecekapan tinggi yang digunakan...
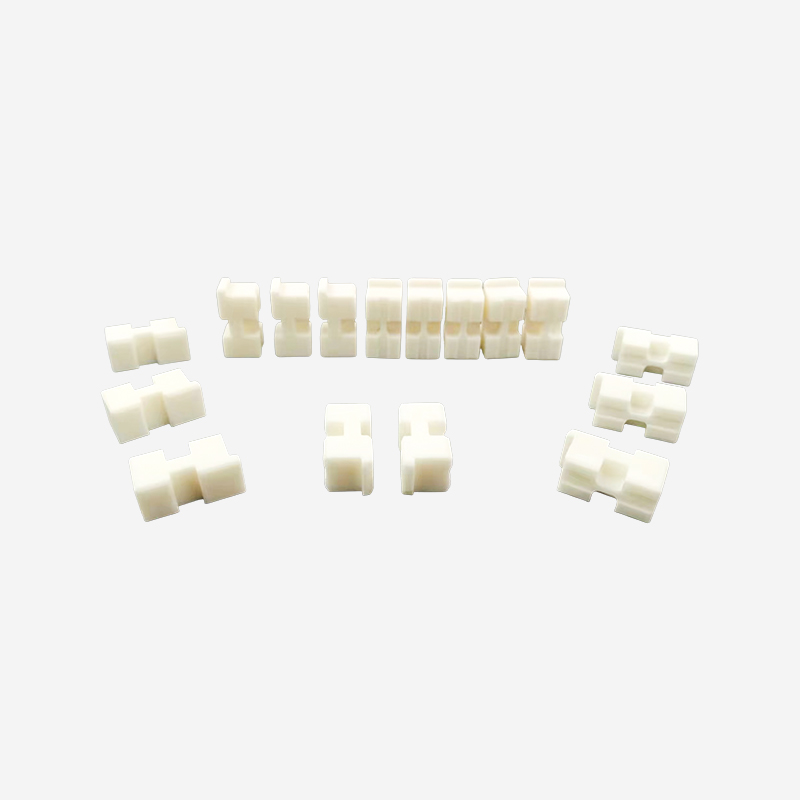
Komponen struktur kejuruteraan tersuai yang menggabungkan sifat ketulenan tinggi alumina dengan k...
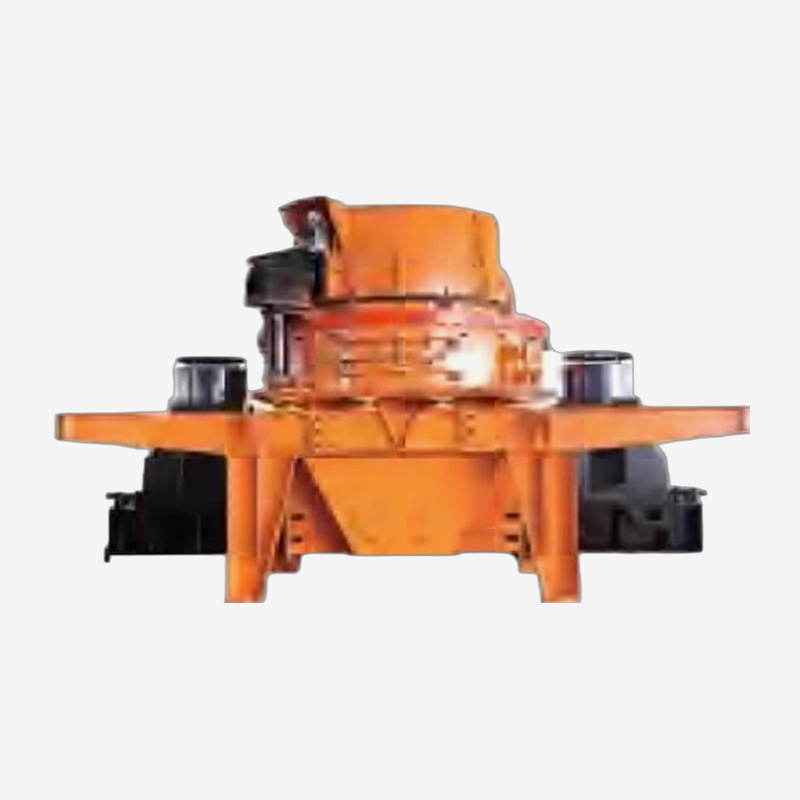
Penghancur impak aci menegak rongga dalam siri VSI ialah mesin yang dibangunkan oleh syarikat kam...
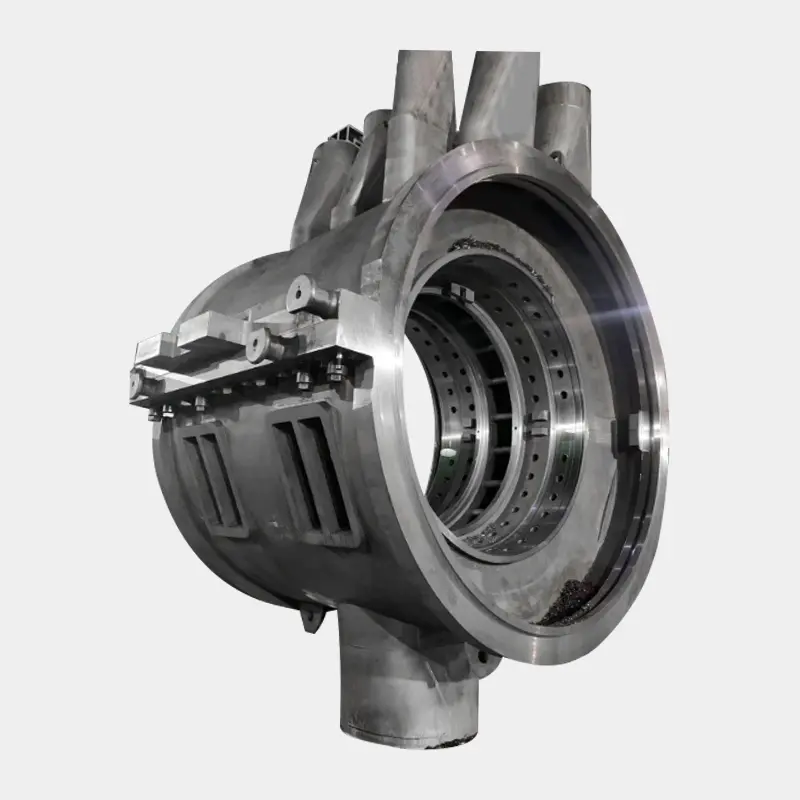
Jumlah panjang silinder ialah 5300mm*lebarnya 3294mm*tingginya 6435mm. Jumlah berat silinder iala...
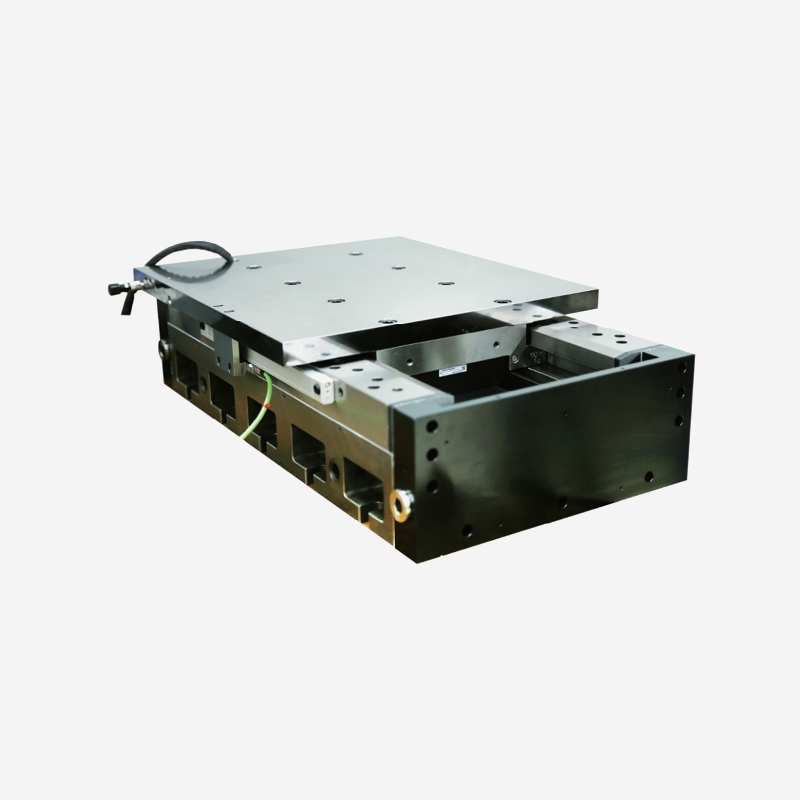
Aplikasi Pelarik ketepatan, Bangku ujian, Mesin pengisar susulan. Ciri & Ciri ...
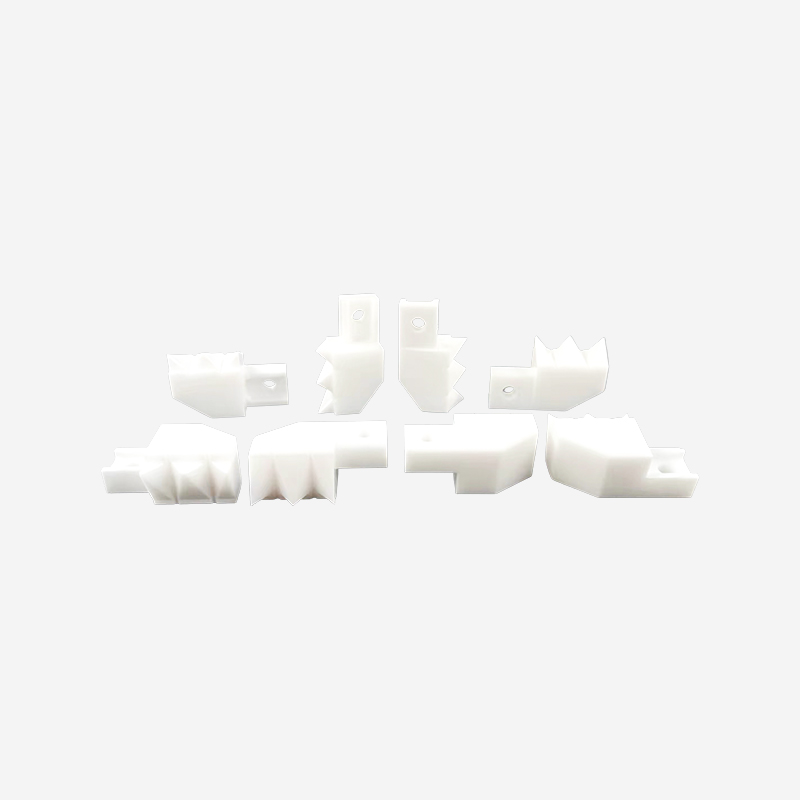
Mengkhususkan diri dalam toleransi ultra ketat, plat seramik dimesin dan bahagian tersuai kami di...
Bersedia untuk Inovasi Bersama? Hubungi Pakar Kami.
Hubungi Kami
Address: 288 Shande Road, Bandar Shanyang, Daerah Jinshan, Shanghai, China TEL/WhatsApp:Terminal mudah alih