
Mesin basuh pasir dan kerikil
Siri produk ini ialah peralatan mencuci pasir jenis baldi roda berkecekapan tinggi yang digunakan...

Sebuah kedai pemesinan ketepatan di Ohio menjalankan satu kelompok bahagian keluli tahan karat 316L melalui pusat pemesinan 5 paksi baharu tanpa sebarang pampasan haba dan menghapuskan 14 daripada 100 komponen. Bahagian yang ditolak menunjukkan hanyutan dimensi sehingga 18 mikron pada diameter gerek kritikal. Puncanya bukan geometri alat atau pelarian gelendong; ia adalah kesan kumulatif pengembangan haba yang tidak pernah diuruskan secara aktif.
Ketepatan bahagian mesin ketepatan ialah ukuran sejauh mana komponen yang dikeluarkan sepadan dengan spesifikasi reka bentuknya. Dalam industri bernilai tinggi seperti aeroangkasa, peranti perubatan dan rangkaian kuasa automotif, menahan toleransi dalam ±5 mikron bukanlah suatu kemewahan—ia adalah keperluan kontrak. Mencapai tahap ketekalan itu memerlukan kawalan ke atas enam faktor yang saling bergantung: gelagat terma, ketegaran mesin, keadaan alat, sifat bahan, parameter pemotongan dan kepakaran pengendali.
Suhu adalah musuh senyap ketepatan. Malah perubahan 1°C dalam suhu ambien boleh mengembangkan bahagian keluli 300-mm hampir 3.5 mikron—cukup untuk menolak komponen toleransi yang ketat. Alat mesin menjana haba melalui putaran gelendong, geseran pemotongan dan sistem hidraulik. Tanpa penyejukan aktif, hanyutan terma ini terkumpul tanpa diduga. Pusat pemesinan moden menggunakan sistem penyejuk dengan kestabilan ±0.5°C, dan banyak menyepadukan penderia terma yang memberi suapan kembali kepada CNC dalam masa nyata. Untuk operasi kritikal, kami mengesyorkan kandang terkawal iklim yang mengekalkan 20°C ± 0.2°C. Pelaburan tunggal ini selalunya mengurangkan kadar sekerap sebanyak lebih 40% dalam pengeluaran volum tinggi.
Sumbangan hanyutan terma oleh sumber mesin
Peratusan mewakili purata sumbangan kepada jumlah ralat haba dalam operasi pengilangan biasa. Nilai berbeza mengikut reka bentuk mesin dan keadaan operasi.
Setiap operasi pemotongan menghasilkan getaran—persoalannya ialah sejauh mana mesin anda menyerapnya. Kekakuan yang rendah membawa kepada perbualan, yang meninggalkan kesan yang boleh dilihat dan menyebabkan pesongan alat. Rangka mesin tegar, selalunya diperbuat daripada konkrit polimer atau besi tuang, boleh melembapkan frekuensi sehingga 200 Hz, manakala struktur ringan bergema pada amplitud yang lebih tinggi. Ujian menunjukkan bahawa peningkatan kekakuan statik sebanyak 25% meningkatkan kemasan permukaan hampir satu gred Ra. Sistem redaman aktif, seperti peredam jisim yang ditala atau penggerak piezoelektrik, boleh mengurangkan lagi getaran sebanyak 60–70%, membolehkan kelajuan gelendong yang lebih tinggi tanpa mengorbankan ketepatan.
Amplitud getaran berbanding kelajuan pemotongan
Amplitud relatif dinormalisasi kepada getaran maksimum pada kelajuan rendah. Julat optimum sepadan dengan 60‑80% kelajuan gelendong maksimum dengan redaman aktif terlibat.
Keadaan alat boleh dikatakan faktor yang paling boleh dikawal oleh pengendali. Alat yang haus menghasilkan daya pemotongan yang lebih tinggi, menghasilkan lebih banyak haba, dan meninggalkan kemasan permukaan yang buruk. Menggantikan sisipan selepas setiap 200–300 bahagian, bergantung pada bahan, adalah amalan biasa. Alat bersalut (TiAlN, AlCrN) memanjangkan hayat sehingga 300% dan mengurangkan kelebihan terbina. Selain itu, sudut garu dan sudut kelegaan alat mesti dipadankan dengan bahan bahan kerja—contohnya, garu positif untuk aluminium, negatif untuk keluli keras. kami pemesinan ketepatan keupayaan termasuk sistem pemantauan keadaan alat yang mengesan haus dalam masa nyata, menghalang penyelewengan yang mahal.
Hayat alat mengikut jenis salutan (jam)
Keadaan ujian: sisipan karbida, keluli tahan karat 316L, kelajuan pemotongan malar dan kadar suapan. Alat bersalut menunjukkan jangka hayat alat dengan ketara.
Tidak semua logam dicipta sama. Keluli pemotongan bebas seperti mesin 12L14 dengan mudah, manakala aloi super seperti Inconel 718 amat sukar. Kekerasan bahan, kemuluran dan kekonduksian terma semuanya mempengaruhi daya pemotongan dan kehausan alatan. Sebagai contoh, aloi titanium memerlukan kelajuan pemotongan yang rendah dan kadar suapan yang tinggi untuk mengelakkan pengerasan kerja. Indeks kebolehmesinan yang mudah, berdasarkan hayat alat dan kemasan permukaan, boleh membimbing perancangan proses. Pangkalan data proprietari yang meliputi lebih 200 bahan membantu dalam mengesyorkan parameter ideal untuk setiap kerja.
Bahan kebolehmesinan tinggi
Bahan kebolehmesinan rendah
Kelajuan, suapan dan kedalaman potongan membentuk "segitiga emas" pemesinan. Berlari terlalu pantas mengorbankan hayat alatan; terlalu lambat mengurangkan produktiviti. Sistem CNC lanjutan menggunakan kawalan penyesuaian untuk mengekalkan beban cip yang berterusan, melaraskan kadar suapan secara automatik untuk mengimbangi kehausan alatan atau variasi bahan. Set parameter yang dioptimumkan dengan baik boleh meningkatkan ketepatan sebanyak 15–20% sambil mengurangkan masa kitaran. Reka bentuk eksperimen (DoE) digunakan untuk mencari titik manis bagi setiap kerja, mengimbangi kemasan permukaan, kestabilan dimensi dan daya pemprosesan.
Malah mesin yang paling canggih bergantung pada pengendali mahir. Memahami corak kehausan alatan, mentafsir kemasan permukaan dan membuat pelarasan mikro boleh menyelamatkan beribu-ribu bahagian daripada sekerap. Pelaburan dalam latihan berterusan dan menggalakkan pengendali untuk berkongsi pandangan merentas syif menghasilkan pulangan yang ketara. Budaya yang menghargai ketepatan berbanding kelajuan—dan memberi ganjaran kepada penyelesaian masalah—selalunya menghasilkan keuntungan ketepatan tertinggi. Metrik dalaman menunjukkan bahawa kedai dengan pengendali yang terlibat mempunyai 30% lebih sedikit makluman kualiti dan 25% lebih tinggi hasil lulus pertama.
| Faktor | Kesan pada ketepatan | Pendekatan mitigasi |
| Hanyutan terma | ± 10–20 µm | Kawalan penyejuk, kepungan iklim |
| Getaran | ± 5–15 µm | Bingkai tegar, redaman aktif |
| Kehausan alatan | ± 8–25 µm | Alat bersalut, pemantauan masa nyata |
| Kebolehubahan bahan | ± 3–12 µm | Pra-pemilihan, ujian kelompok |
| Memotong parameter | ± 4–18 µm | Kawalan penyesuaian, pengoptimuman DoE |
| Kemahiran operator | ± 5–15 µm | Latihan, prosedur kerja standard |
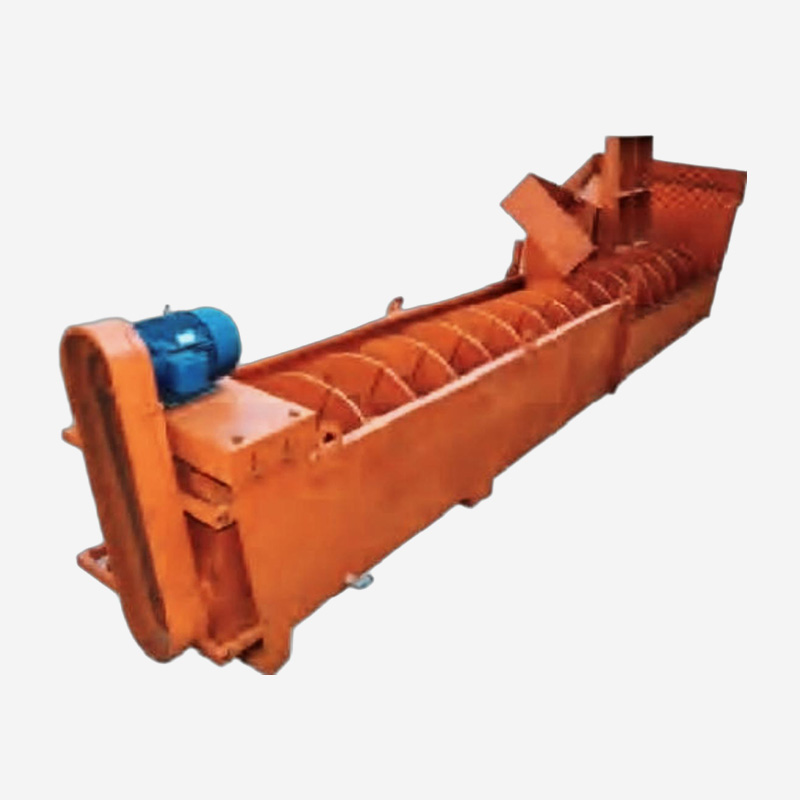
Siri produk ini ialah peralatan mencuci pasir jenis baldi roda berkecekapan tinggi yang digunakan...
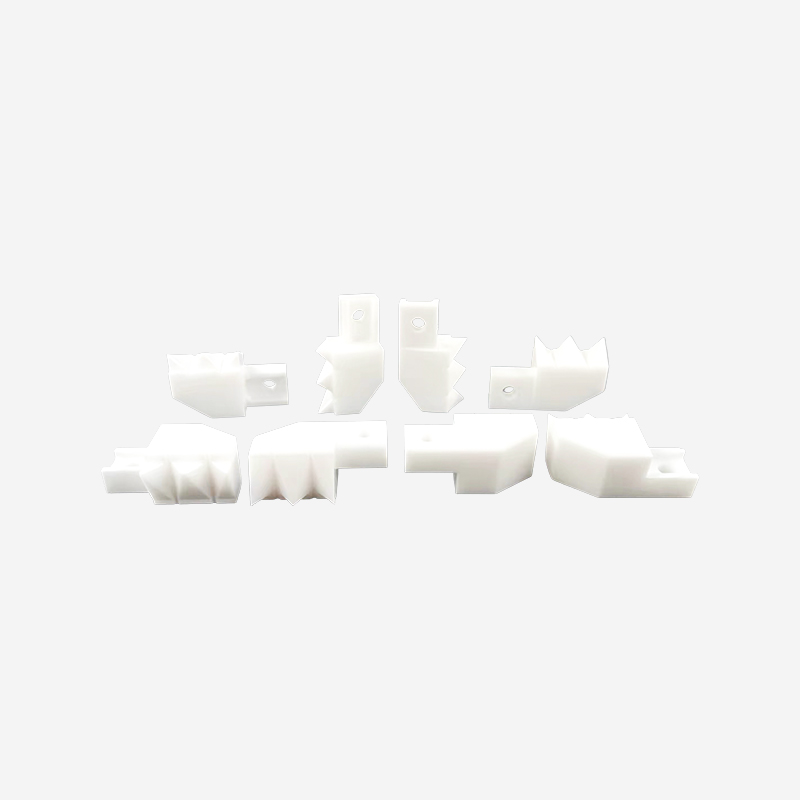
Mengkhususkan diri dalam toleransi ultra ketat, plat seramik dimesin dan bahagian tersuai kami di...
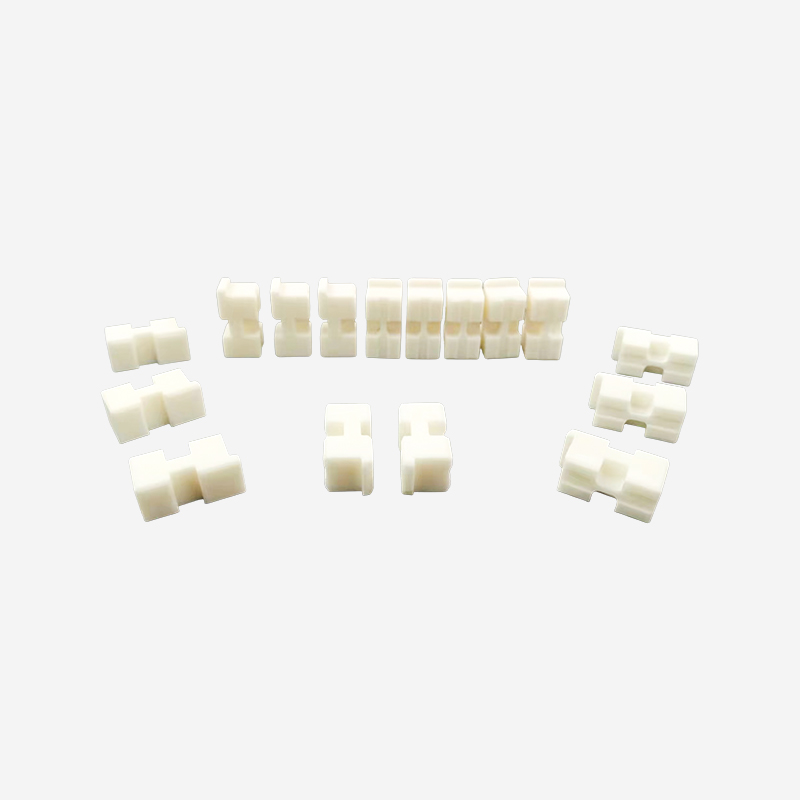
Komponen struktur kejuruteraan tersuai yang menggabungkan sifat ketulenan tinggi alumina dengan k...
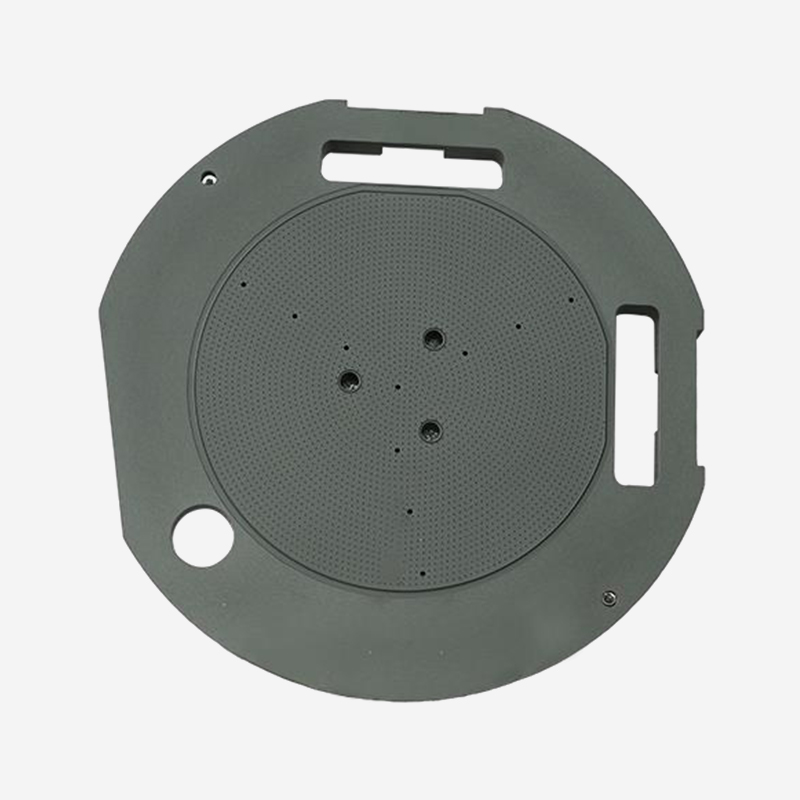
Ciri-ciri Produk Ketepatan tinggi: Satah dan dimensi adalah tepat, bahan kerja disokong k...
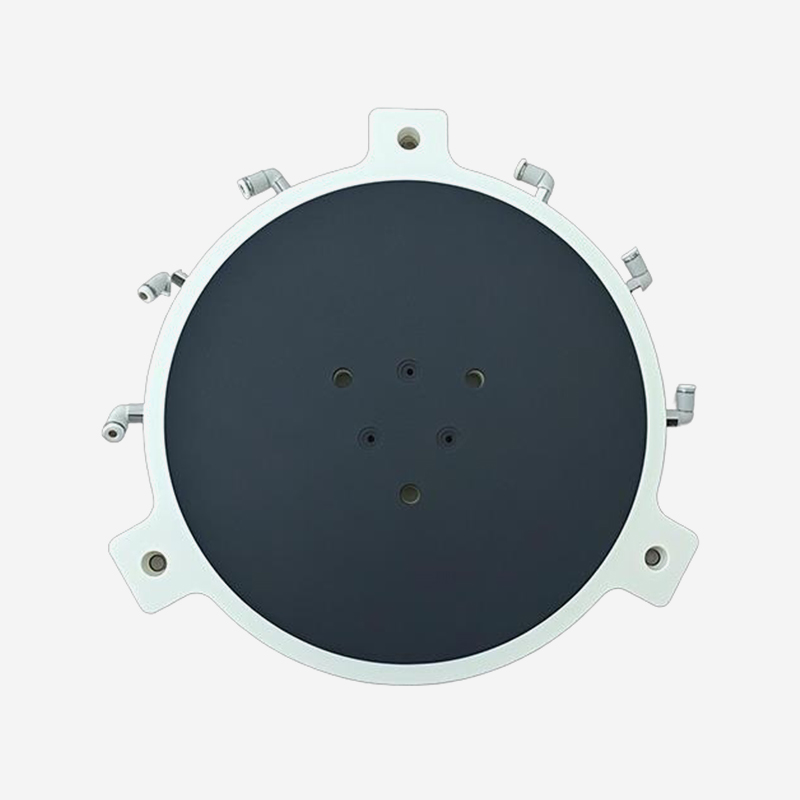
Ciri-ciri Produk Kebersihan tinggi: Bahan seramik, tiada pencemaran ion logam, permukaan ...
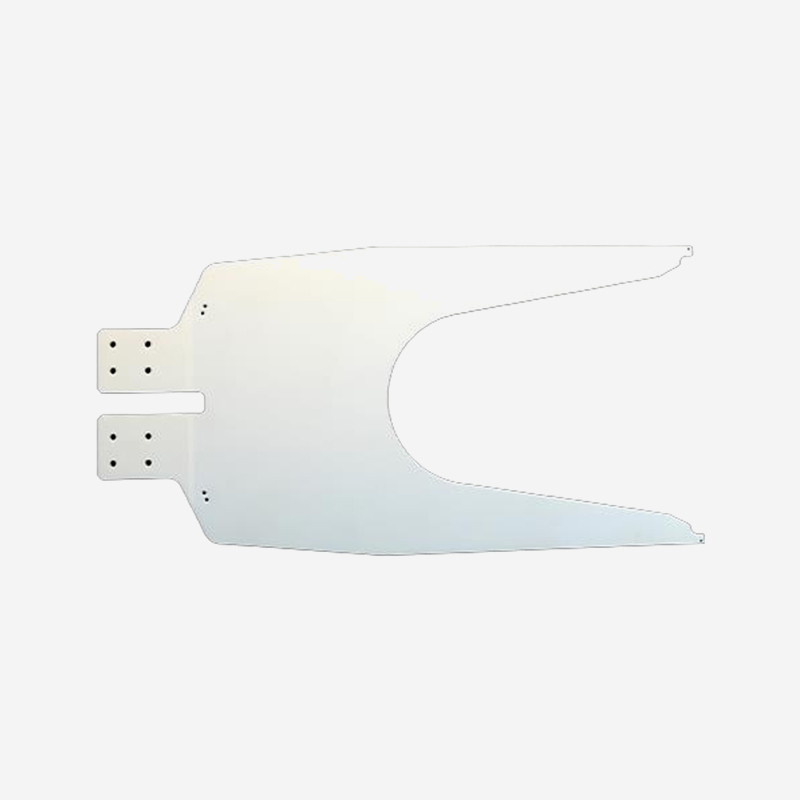
Ciri-ciri Produk Kelebihan prestasi: Kekerasan tinggi (kekerasan Vickers melebihi 2000HV,...
Bersedia untuk Inovasi Bersama? Hubungi Pakar Kami.
Hubungi Kami
Address: 288 Shande Road, Bandar Shanyang, Daerah Jinshan, Shanghai, China TEL/WhatsApp:Terminal mudah alih